


 换一组


单次铸造,多重优势
一体化压铸无需分步铸造、加工多个小件后多级组装,仅一道工序即可成型复杂结构组件,优势显著。第一,一体化压铸大幅缩短生产周期。以往多部件同步生产、临时存储、备料与焊接组装流程繁琐,如今,前后端等完整模块仅需约100秒即可成型。第二,该工艺取消拼接焊点、加强结构与重叠用料,实现显著轻量化减重。更低自重有效提升新能源汽车续航,构筑显著市场竞争优势。第三,单件一体化组件可替代数百套工装夹具与加工工序,有效压缩生产成本。
与此同时,一体化压铸也为生产与质量管控流程带来全新难题。大尺寸高度集成组件对工艺波动更为敏感。铸造过程中的温度分布、型腔填充状态、金属凝固节奏,都会显著影响成品品质。小型组件可抵消部分工艺偏差,大型铸件极易出现翘曲、表面不平、尺寸偏差问题。这类组件尺寸庞大、壁厚较薄,极易受温度、冷却流程、局部材料应力影响。
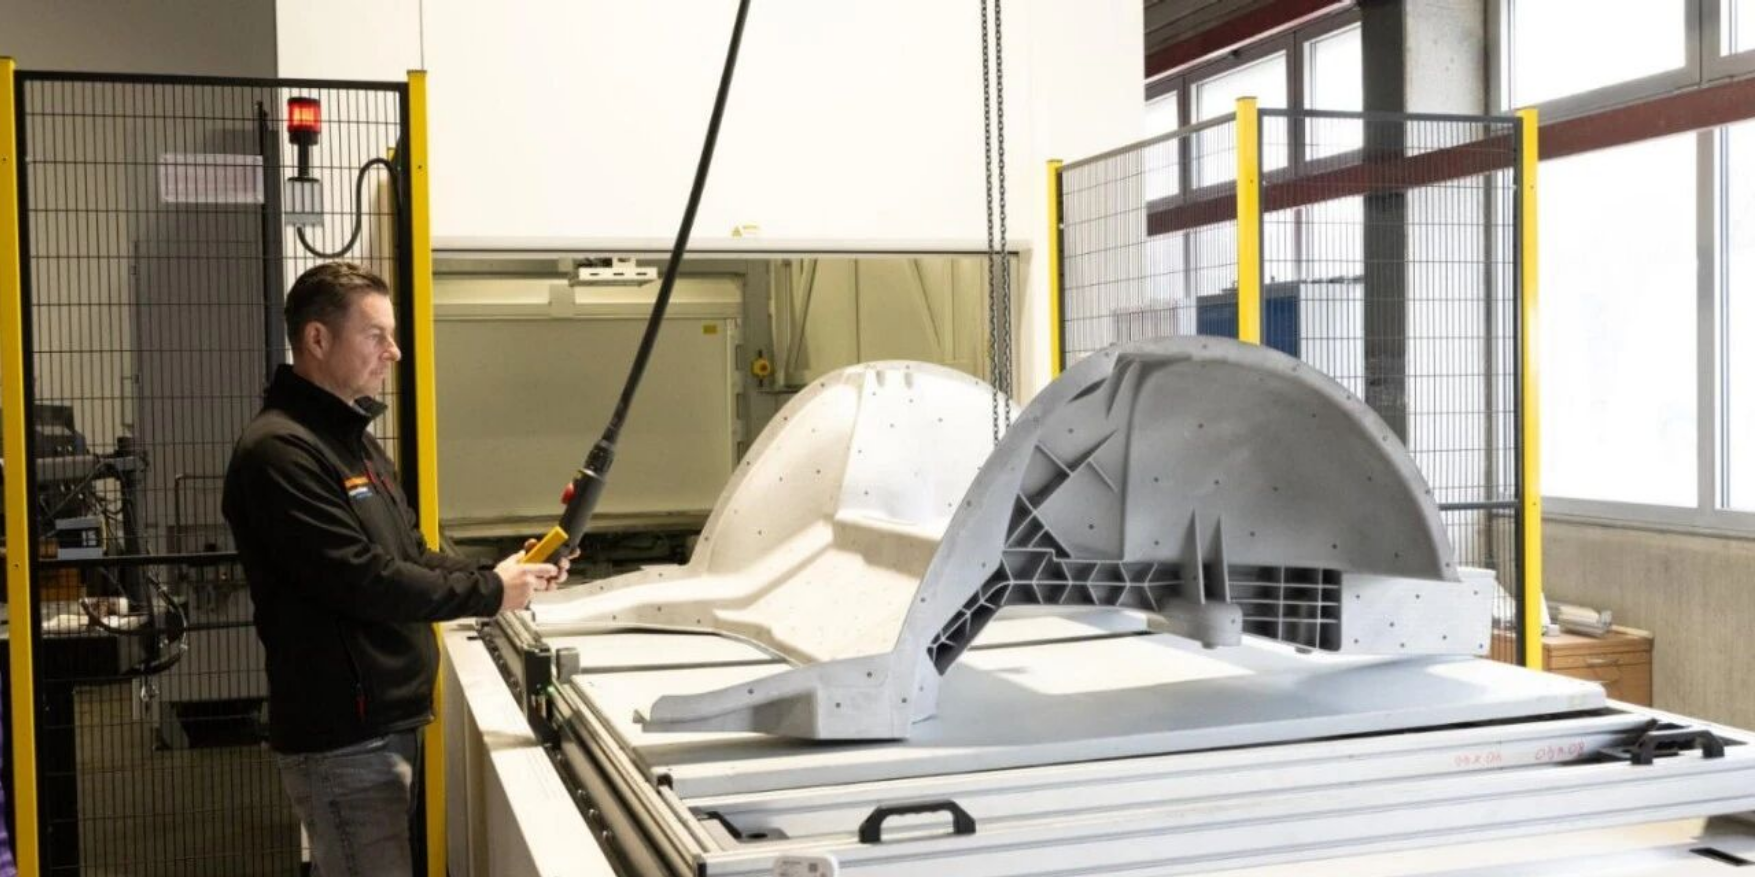
此外,气孔、缩松、砂眼、裂纹等常规铸造缺陷,在一体化压铸件中危害更为严重。一处局部缺陷就会导致整套结构件报废。因此企业需要可覆盖工件全容积检测的技术,而非仅针对局部点位抽样测量。另一项容易被忽视的难点是工件转运操作。数米级大型工件无法像小型铸件一样随意抓取、翻转、测量。不当搬运、存放、运输形变,都会直接造成尺寸测量偏差。
直面挑战,定制方案:汉德曼一体化压铸质量管控策略
当组件达到数米尺寸、结构复杂精密时,传统工艺、检测方法与设备均已触及性能极限,汉德曼持续开展前沿技术探索。质量管控负责人Sandro Langer表示:“一体化压铸行业,需要更大规格设备、全新工艺流程,以及可快速直观反馈结果的质量管控体系。同时我们认为,打通各设备数据链路,实现全厂区检测流程标准化也至关重要。”在适配超大铸件尺寸的专用计量室内,企业全面采用创新检测方案。
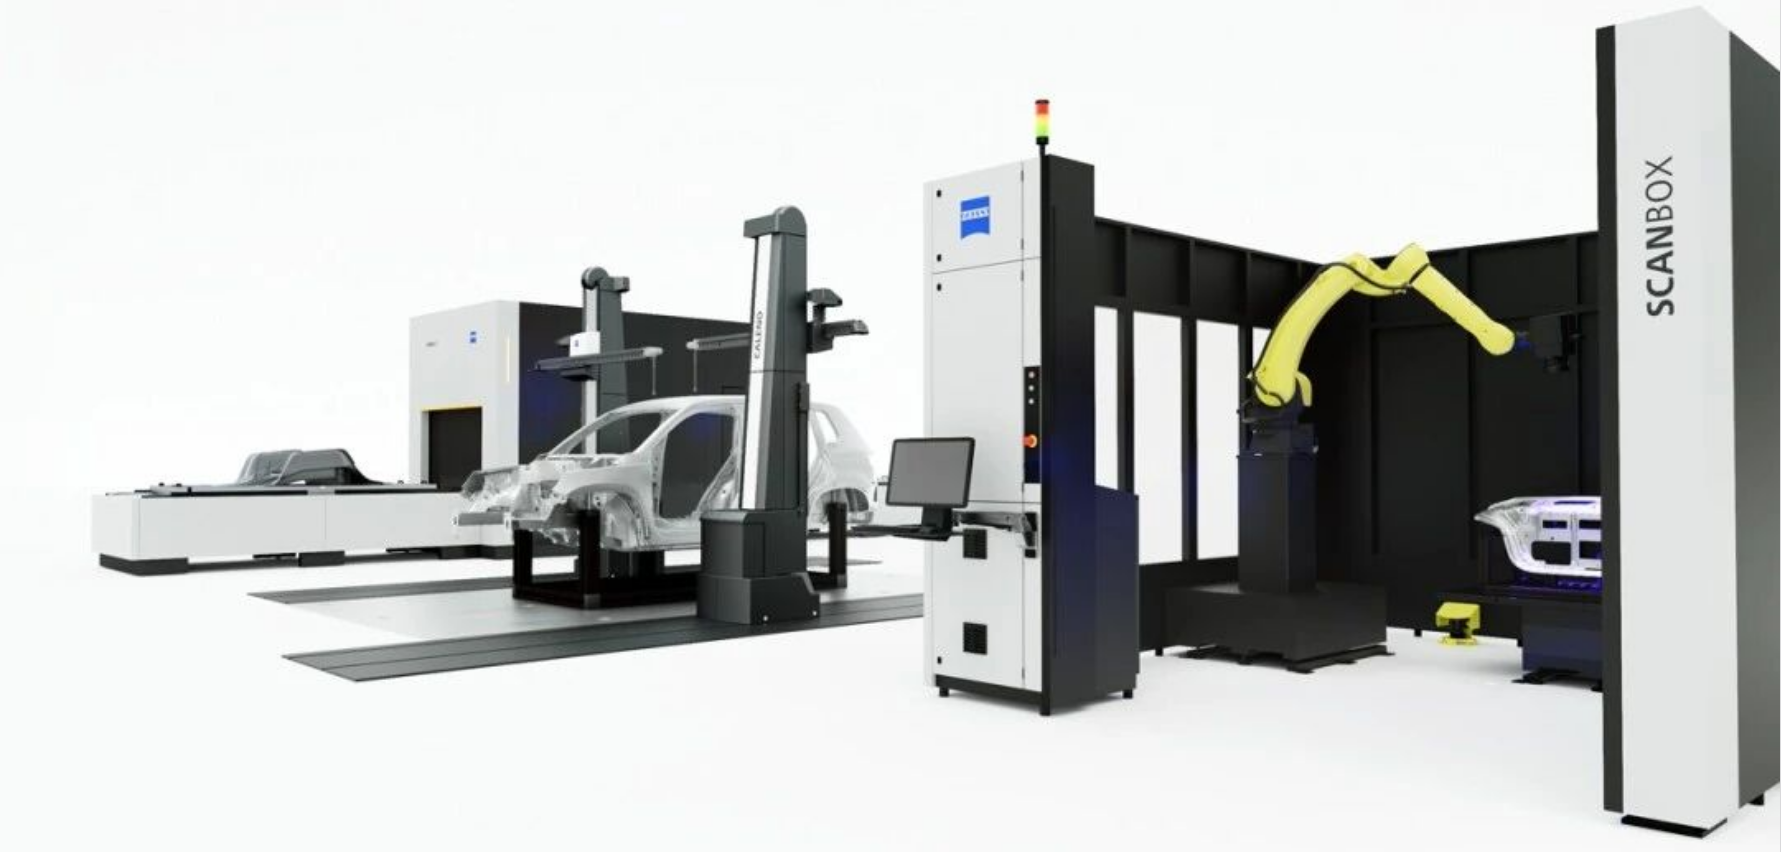
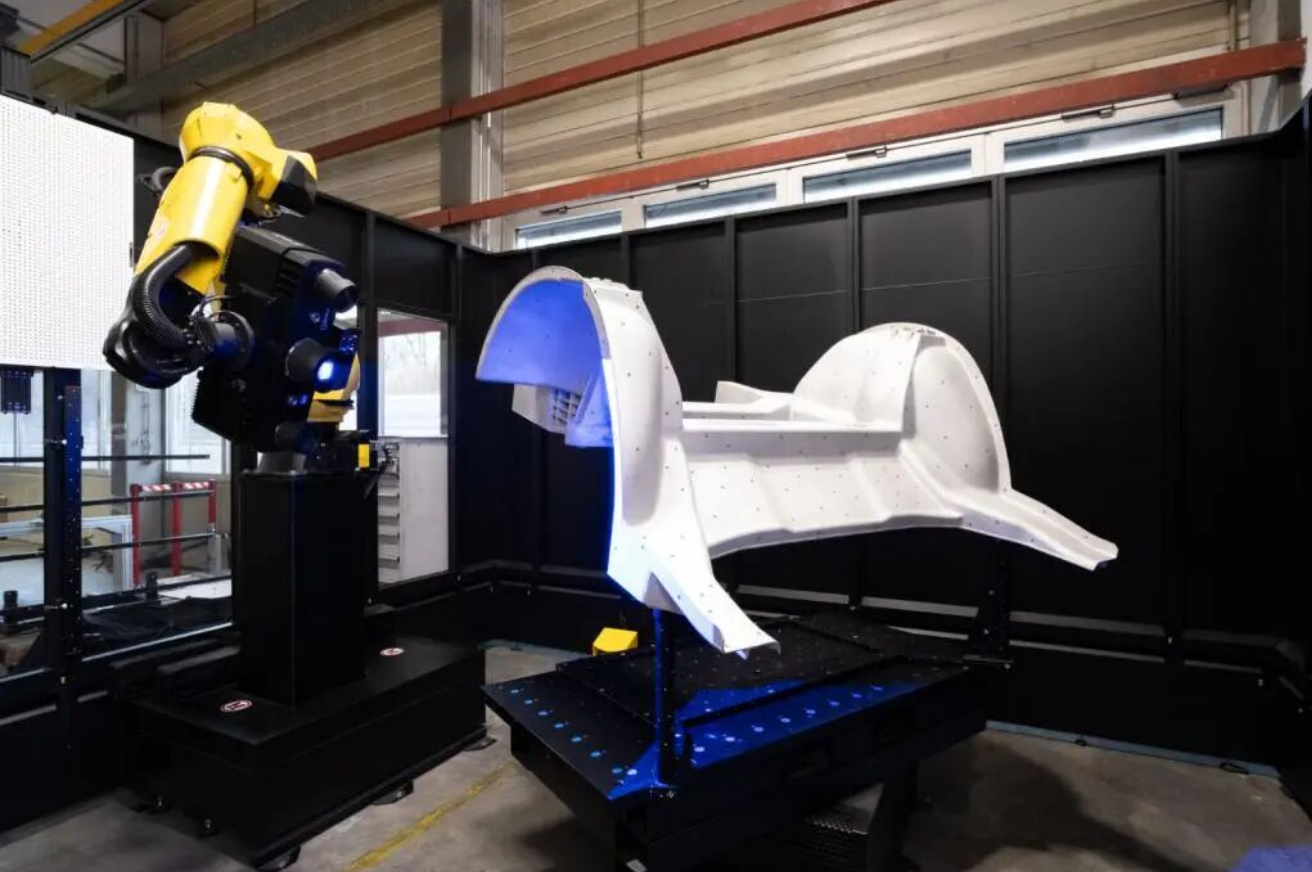
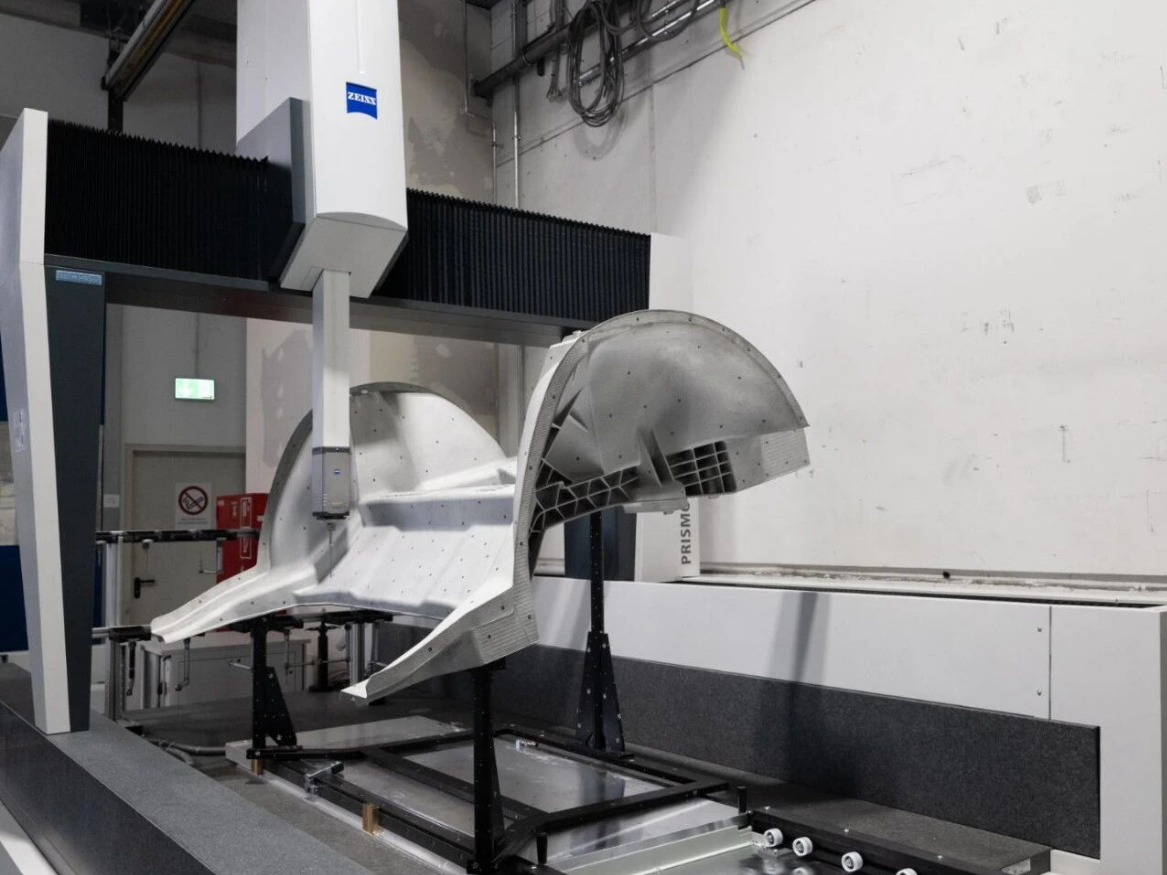
二维X射线系统ZEISS OMNIA GC,可无损完成大型结构铸件全域X射线探伤检测。精准检出部件全域气孔、缩松及内部缺陷,提前判定工件是否可进入后续加工工序。ZEISS ScanBox自动化三维检测系统通过光学方式采集工件全表面数据,将CAD理论模型与实际三维坐标进行对比,直观呈现表面偏差,快速识别翘曲、尺寸误差问题。搭配机器人自动化检测,短时内即可获得稳定重复检测结果,适配工序快速闭环反馈需求。三坐标测量机ZEISS PRISMO,可对静置放置的大型一体化压铸件开展高精度接触式检测。精准校验关键功能尺寸与加工公差,满足主机厂认证及后续机加工严苛要求。
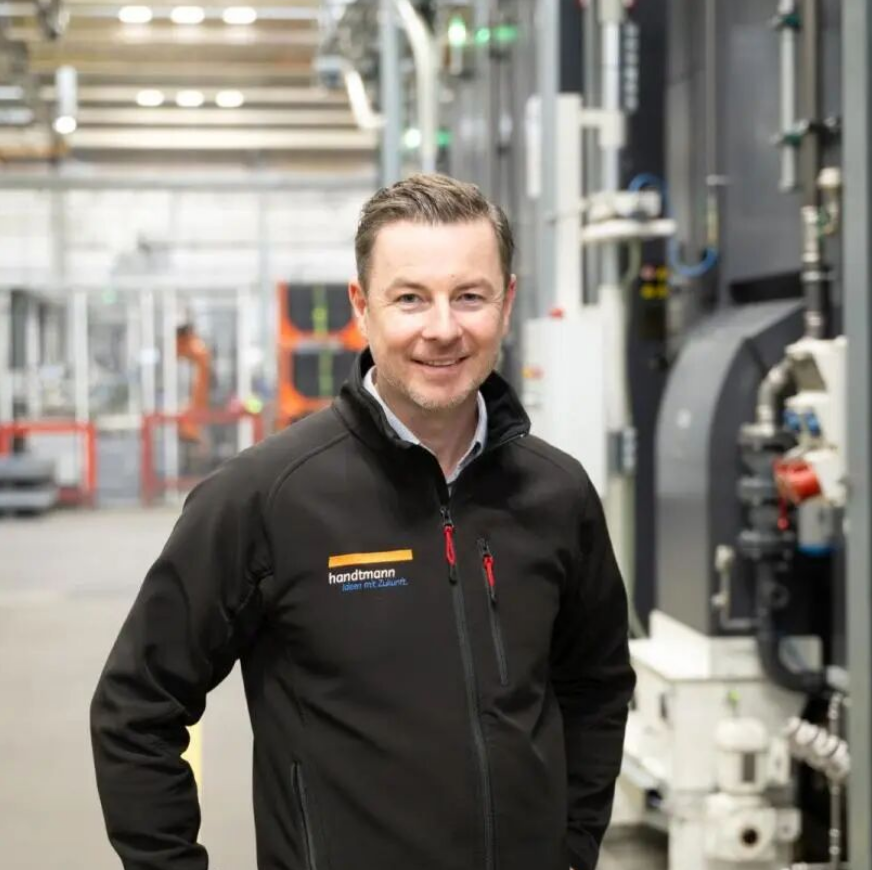
Sandro Langer
汉德曼质量管控负责人
在一体化压铸领域,无论从品质还是要求来看,我们都处于冠军联赛级别——正因如此,我们需要蔡司作为合作伙伴。
除此之外,绝大多数整车厂商同样选用蔡司设备开展检测,这一点至关重要。由此带来的优势包括:检测对接更顺畅、检测结果更具可比性、产品认证流程更快捷。Sandro Langer表示:“客户使用蔡司设备检测,我们同样使用蔡司设备检测,双方结果不会产生分歧与争议。”与此同时,汉德曼一直在寻找能够保障长期投资稳定性、助力企业技术迭代发展的合作伙伴。工厂负责人Jens Hansmeier认为,质量管控合作方必须是未来五到十年仍能引领行业标准的企业。齐全的产品方案与高效的技术服务,更是锦上添花。Sandro Langer总结道:“在一体化压铸领域,无论从品质还是要求来看,我们都处于冠军联赛级别——正因如此,我们需要蔡司作为合作伙伴。”


